北京塑料模具产业观察:从精密加工到试模验证的全链路技术解析
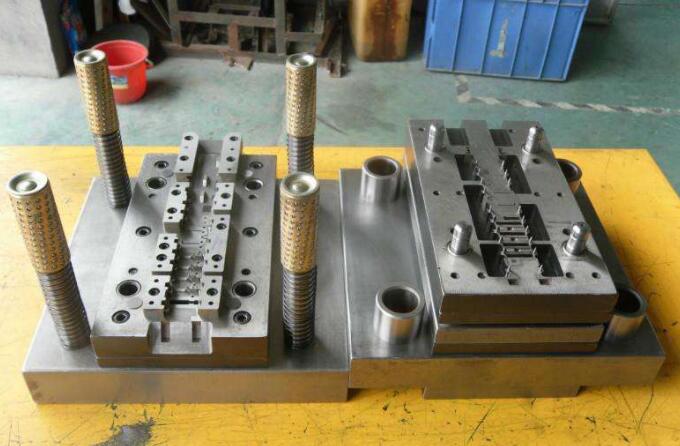
在北京制造业版图中,塑料模具作为基础工艺装备,其技术水平直接影响着汽车零部件、医疗器械、电子电器等下游产业的竞争力。据中国模具工业协会统计,2023年我国模具行业总产值突破3400亿元,其中塑料模具占比约45%,而京津冀地区塑料模具市场规模已超过180亿元。在这条产业链上,北京塑料模具企业正从单一加工向"设计—制造—验证—维护"全链路服务转型,技术深度与响应速度成为核心竞争要素。
精密模具加工:微米级公差背后的工艺逻辑
塑料模具的精度等级通常以IT6-IT8级为常见标准,精密模具则要求达到IT5级以上。以ABS注塑件为例,当产品壁厚公差需控制在±0.02mm以内时,模具型腔的加工误差必须压缩至±0.01mm以下。这一要求对加工设备与工艺路线提出了严苛约束。
当前北京地区精密模具加工普遍采用"粗加工—半精加工—精加工—抛光"四段式流程。粗加工阶段以三轴数控铣削去除大部分余量,半精加工引入五轴联动加工中心处理复杂曲面,精加工则依赖慢走丝线切割与电火花成型加工保证清角与窄槽精度。值得注意的是,模具钢材料的热处理变形控制往往被低估——某北京注塑加工厂的实际案例显示,Cr12MoV模块在淬火后若回火工艺不当,型腔尺寸漂移可达0.03mm,直接导致试模阶段出现飞边缺陷。因此,真空淬火与深冷处理的组合工艺正在成为精密模具加工的标配。
注塑模具加工中的材料适配与流道设计
不同塑料件定制需求对应不同的模具材料与流道系统。PP塑料件加工因材料收缩率较大(1.5%-2.5%),模具设计时需预留充分的补偿余量,同时冷却水路布局需兼顾收缩均匀性;而ABS注塑件对表面复制性要求高,型腔表面粗糙度需达到Ra0.2以下,模具钢多选用抛光性能优异的S136或718H。
流道设计方面,热流道系统在北京塑料模具行业的渗透率已从五年前的不足30%提升至目前的55%左右。热流道不仅减少浇注系统废料,更关键的是降低了充填压力波动,对薄壁ABS注塑件的尺寸稳定性提升显著。但热流道并非万能方案——对于小批量、多品种的塑料件定制场景,冷流道配合针点浇口仍具成本优势,模具维修时更换浇口镶件的便捷性也更优。
试模验证:从T0到量产的质量闸门
模具试模是连接设计与量产的临界环节。规范的试模流程通常包括T0(首试)、T1(参数优化)、T2(小批量验证)三个阶段。T0阶段重点验证模具结构动作是否顺畅、顶出系统是否平衡;T1阶段通过调整注塑温度、保压压力与冷却时间,锁定工艺窗口;T2阶段则以连续生产200-500模次的方式评估模具稳定性。
北京地区某精密模具加工企业的实测数据表明,在ABS注塑件试模中,模温从60℃提升至80℃可使熔接痕强度提高约18%,但冷却周期相应延长12%-15%。这一矛盾在试模阶段必须通过正交试验找到平衡点。此外,试模阶段采集的型腔压力曲线与模温分布数据,往往成为后续模具维修与工艺固化的基准依据——缺乏数据记录的试模,本质上只是"打样"而非"验证"。
模具维修与全生命周期管理
塑料模具的服役寿命通常在30万至100万模次之间,具体取决于模具钢等级、制品材料腐蚀性与维护频次。北京塑料模具维修市场的需求特征显示,约60%的维修工单集中在浇口磨损、顶针卡滞与冷却水路结垢三类问题。建立模具履历卡制度——记录每套模具的试模参数、维修历史与累计模次——可将非计划停机时间降低30%以上。
从产业趋势看,北京塑料模具行业正逐步从"按图加工"向"工艺协同"演进。下游客户不再仅采购模具本身,而是要求供应商同步提供注塑加工参数包、模具维护周期建议与备件清单。这种全链路服务能力,正在成为区分普通注塑加工厂与精密模具供应商的关键分水岭。